

এন
 বাড়ি / খবর / শিল্প সংবাদ / সাধারণ ডিটিওয়াই ত্রুটি: তেলের দাগ, ফাজ, রঙের তারতম্য এবং কীভাবে সেগুলি চিহ্নিত করা যায়
শিল্প সংবাদ
সাধারণ ডিটিওয়াই ত্রুটি: তেলের দাগ, ফাজ, রঙের তারতম্য এবং কীভাবে সেগুলি চিহ্নিত করা যায়
2026-09-17
সারা বিশ্বের টেক্সটাইল মিলগুলিতে পলিয়েস্টার ড্র টেক্সচার্ড সুতা (DTY) উৎপাদন এবং সরবরাহ করার বছরগুলিতে, আমরা শিখেছি যে একটি ভাল ফ্যাব্রিক এবং একটি দুর্দান্ত ফ্যাব্রিকের মধ্যে পার্থক্য প্রায়শই বেস সুতার গুণমানের উপর আসে। এমনকি একটি DTY স্পুল প্রয়োজনীয় ডিনার, ফিলামেন্ট কাউন্ট এবং টেন্যাসিটি স্পেস পূরণ করে তা নিশ্চিত করার পরেও, আপনি পরবর্তী বুনন, বুনন বা রঞ্জন প্রক্রিয়ার সময় সমস্যার সম্মুখীন হতে পারেন। শিল্পে আমরা যে তিনটি সাধারণ এবং হতাশাজনক সমস্যা দেখি তা হল তেলের দাগ, ফাজ এবং রঙের ভিন্নতা। ঠিক কী কারণে এই সমস্যাগুলি হয় তা বোঝা এবং এগুলিকে কীভাবে প্রথম দিকে চিহ্নিত করা যায় তা জানা আপনাকে ব্যয়বহুল উত্পাদন বিলম্ব এবং ফ্যাব্রিক বর্জ্য থেকে বাঁচাতে পারে। কারখানার মেঝে থেকে কিছু বাস্তব অন্তর্দৃষ্টি শেয়ার করা যাক।
DTY-তে তেলের দাগ
DTY-তে তেলের দাগ সবচেয়ে দৃশ্যমান এবং বিরক্তিকর ত্রুটিগুলির মধ্যে একটি। এগুলি সুতার পৃষ্ঠ বরাবর গাঢ়, চর্বিযুক্ত দাগ বা রেখা হিসাবে প্রদর্শিত হয় এবং চূড়ান্ত ফ্যাব্রিকের চেহারা এবং রঞ্জকতাকে গুরুতরভাবে আপস করতে পারে। এই দাগগুলি সাধারণত ড্র-টেক্সচারিং প্রক্রিয়ার সময় প্রবর্তিত হয়, যেখানে সুতা উচ্চ-গতির রোল এবং তৈলাক্তকরণ পয়েন্টের মধ্য দিয়ে যায়। একটি সাধারণ অপরাধী হল স্পিন ফিনিশ বা কনিং তেলের অনুপযুক্ত প্রয়োগ। যদি তেল প্রয়োগের ব্যবস্থা সঠিকভাবে ক্যালিব্রেট করা না হয়-অত্যধিক তেল, বা যদি তেল অসমভাবে বিতরণ করা হয়-এটি সুতার উপর স্প্ল্যাশিং এবং জমা হতে পারে।
তেলের দাগের আরেকটি উৎস হল যন্ত্রপাতি দূষণ। সময়ের সাথে সাথে, বিয়ারিং, গিয়ার বা এমনকি বায়ুবাহিত লুব্রিকেন্ট থেকে তেল সুতার পথে তার পথ খুঁজে পেতে পারে। আমাদের নিজস্ব সুবিধাগুলিতে, আমরা প্রতিটি দেবতা এবং গাইডের পরিচ্ছন্নতার প্রতি গভীর মনোযোগ দিই। এমনকি তেলের অবশিষ্টাংশের সামান্য বিল্ড আপও সুতাতে স্থানান্তর করতে পারে, বিশেষ করে উচ্চ উৎপাদন গতিতে।
কীভাবে তেলের দাগ ধরবেন
তেলের দাগ চিহ্নিত করার সবচেয়ে সহজ উপায় হল উজ্জ্বল, অভিন্ন আলোর অধীনে চাক্ষুষ পরিদর্শনের মাধ্যমে। একটি উইন্ডিং মেশিনে স্পুলটি ধরে রাখুন এবং ধীরে ধীরে কয়েক মিটার সুতা খুলুন। আশেপাশের সুতার চেয়ে গাঢ় দেখায় এমন কোনো দাগ বা রেখা দেখুন। আপনি একটি সাধারণ "টাচ টেস্ট"ও ব্যবহার করতে পারেন: যদি সুতাটি আপনার আঙ্গুলে চর্বিযুক্ত বা আঠালো মনে হয়, তবে এটি একটি শক্তিশালী সূচক। আরও উদ্দেশ্যমূলক পরীক্ষা করার জন্য, তেল প্রতিরোধের জন্য "AATCC পরীক্ষা পদ্ধতি 118-2013" প্রয়োগ করা যেতে পারে, তবে একটি কারখানার সেটিংয়ে, একটি উচ্চ-মানের হ্যান্ডহেল্ড আল্ট্রাভায়োলেট (UV) বাতি একটি ব্যবহারিক হাতিয়ার৷ অনেক কনিং তেলে ফ্লুরোসেন্ট ট্রেসার থাকে; UV আলোর অধীনে, তেলের দাগগুলি উজ্জ্বলভাবে জ্বলবে, তাদের সনাক্ত করা সহজ করে তুলবে।
ফাজ (ফাইব্রিলেশন এবং ভাঙ্গা ফিলামেন্ট)
লোমহীনতা বা ফাইব্রিলেশন হিসাবেও বর্ণনা করা ফাজ হল সুতার বান্ডিলের উপরিভাগে ভাঙা বা ছড়িয়ে থাকা ফিলামেন্টের উপস্থিতি। এই ত্রুটি নিচের দিকে প্রধান সমস্যা সৃষ্টি করতে পারে: এটি বুনন সূঁচ এবং বুননের হেডলগুলিতে লিন্ট বিল্ড আপের দিকে পরিচালিত করে, সুতার ভাঙ্গন বাড়ায় এবং একটি রুক্ষ ফ্যাব্রিক পৃষ্ঠ তৈরি করে। গুরুতর ক্ষেত্রে, এটি চূড়ান্ত ফ্যাব্রিক গর্ত বা "মেঘলা" প্যাচ ফলাফল.
ফাজ কেন ঘটে?
টেক্সচারিং প্রক্রিয়ার সময় প্রায়শই যান্ত্রিক ঘর্ষণ থেকে ফাজ উদ্ভূত হয়। যখন আংশিক ভিত্তিক সুতা (POY) হিটার, ঘর্ষণ চাকতি এবং গাইডগুলির মধ্য দিয়ে যায়, তখন এই উপাদানগুলির মধ্যে যেকোন ভুলত্রুটি বা পৃষ্ঠের রুক্ষতা পৃথক ফিলামেন্টগুলিকে ক্ষয় করতে পারে। আরেকটি সাধারণ কারণ হল অনুপযুক্ত টেনশন সেটিংস। যদি ড্র অনুপাত খুব বেশি হয় বা অতিরিক্ত খাওয়ানো ভুল হয়, ফিলামেন্টগুলি অত্যধিক চাপ অনুভব করতে পারে এবং ভাঙতে পারে, ফাজ তৈরি করে। উদাহরণ স্বরূপ, 300D বা 600D এর মত ভারী ডিনার সুতার টেক্সচার করার সময়, ফাইবারের বৈশিষ্ট্যের সাথে মেলে টেনশন সেটিংস সাবধানে সামঞ্জস্য করতে হবে।
কিভাবে ফাজ স্পট
একটি সহজ এবং নির্ভরযোগ্য পদ্ধতি হল "ওয়াইন্ডিং টেস্ট" বা "ফিঙ্গার টেস্ট"। প্রায় 50 সেন্টিমিটার লম্বা একটি সুতা নিন এবং এটি আপনার হাতের মধ্যে শক্ত করে ধরে রাখুন। আলতো করে আপনার বুড়ো আঙুল এবং তর্জনী সুতার সাথে এক প্রান্ত থেকে অন্য প্রান্তে চালান। যদি আপনি একটি অস্পষ্ট, রুক্ষ টেক্সচার অনুভব করেন, অথবা যদি আলগা ফিলামেন্ট আপনার আঙ্গুলের সাথে লেগে থাকে, তাহলে সুতা সম্ভবত প্রভাবিত হবে। একটি আরো পদ্ধতিগত পদ্ধতি হল একটি "ফাজ বোর্ড" বা "হ্যাজ মিটার" ব্যবহার করা। একটি কালো বোর্ডে সুতার একটি ছোট নমুনা রিওয়াইন্ড করুন এবং একটি ম্যাগনিফাইং গ্লাসের নীচে পৃষ্ঠটি পর্যবেক্ষণ করুন। ফাজ প্রধান সুতার বান্ডেলের চারপাশে ছড়িয়ে থাকা তন্তুগুলির একটি হ্যালো হিসাবে উপস্থিত হবে। আমরা প্রতিটি প্রোডাকশন ডফ থেকে নমুনা পরীক্ষা করার পরামর্শ দিই, বিশেষ করে উচ্চ-গতির বুনন বা ফাইন-গেজ অ্যাপ্লিকেশনগুলিতে ব্যবহৃত সুতাগুলির জন্য যেখানে এমনকি সামান্য পরিমাণ ফাজ সমস্যা সৃষ্টি করতে পারে।
রঙের তারতম্য (শেড ব্যারিং এবং ডাই গ্রহণের অসঙ্গতি)
রঙের বৈচিত্র্য, বা শেড ব্যারিং, তর্কাতীতভাবে প্রাথমিকভাবে ধরা সবচেয়ে কঠিন ত্রুটি কারণ এটি প্রায়শই শুধুমাত্র ফ্যাব্রিক রং করার পরে দৃশ্যমান হয়। এটি ফিনিশড ফ্যাব্রিক জুড়ে একই রঙের বিভিন্ন শেডের স্ট্রাইপ, ব্যান্ড বা প্যাচ হিসাবে প্রকাশ পায়। এই সমস্যাটি প্রায় সবসময়ই পৃথক সুতা প্যাকেজের মধ্যে বা এমনকি একটি একক প্যাকেজের মধ্যে রঞ্জক গ্রহণের পার্থক্যের সাথে সম্পর্কিত।
ডাই গ্রহণের পার্থক্যের কারণ কী?
ডিটিওয়াই-এর রঞ্জক গ্রহণটি এর রূপগত গঠন দ্বারা ব্যাপকভাবে প্রভাবিত হয়, বিশেষ করে ড্র-টেক্সচারিং প্রক্রিয়ার সময় অর্জিত স্ফটিকত্ব এবং অভিযোজনের স্তর। যদি তাপ সেটিং তাপমাত্রা বা অঙ্কন উত্তেজনা একই টেক্সচারিং মেশিনে অবস্থানের মধ্যে পরিবর্তিত হয়, তাহলে আপনি বিভিন্ন রঞ্জক সম্বন্ধযুক্ত সুতা দিয়ে শেষ করবেন। উদাহরণ স্বরূপ, একটি হিটার জোনে তাপমাত্রার সামান্য হ্রাস একটি নিম্ন নিরাকার অঞ্চলের সাথে সুতা তৈরি করতে পারে, যা হালকা রঙ করবে। এটি উত্পাদন একটি পরিচিত চ্যালেঞ্জ সামঞ্জস্যপূর্ণ পলিয়েস্টার DTY উচ্চ ভলিউমে। অন্যান্য কারণগুলির মধ্যে রয়েছে ডিনার পার ফিলামেন্ট (DPF) এবং স্পিন ফিনিশের সমানতা।
ডাইং করার আগে কীভাবে রঙের বৈচিত্র্য সনাক্ত করবেন
রঞ্জক বৈচিত্র্য সনাক্তকরণের একমাত্র সত্যই নির্ভরযোগ্য পদ্ধতি হল একটি পরীক্ষাগার রঞ্জক পরীক্ষা। প্রতিটি প্রোডাকশন লট থেকে একটি ছোট নমুনা একটি ছোট ফ্যাব্রিক হাতা (একটি "নিটেড সক") এ বোনা হয় এবং নিয়ন্ত্রিত অবস্থায় রং করা হয়। রঙ্গিন হাতা তারপর একটি স্পেকট্রোফটোমিটার ব্যবহার করে একটি মাস্টার স্ট্যান্ডার্ডের সাথে তুলনা করা হয় বা স্ট্যান্ডার্ড ডেলাইট (D65) এর অধীনে। রঙের পার্থক্য CIELAB (ΔE) সিস্টেম ব্যবহার করে পরিমাপ করা হয়। 0.6 এর নিচে একটি ডেল্টা E মান সাধারণত বেশিরভাগ টেক্সটাইল অ্যাপ্লিকেশনগুলিতে গ্রহণযোগ্য বলে মনে করা হয়। আমাদের অভিজ্ঞতায়, প্রতিটি প্যাকেজের শুরু, মাঝামাঝি এবং শেষ থেকে নমুনা পরীক্ষা করাও অপরিহার্য। একটি একক শঙ্কুর মধ্যে রঞ্জক গ্রহণের আকস্মিক পরিবর্তন একটি প্রক্রিয়া অস্থিরতার পরামর্শ দেয় যা অবিলম্বে মনোযোগ দেওয়া প্রয়োজন।
একটি দ্রুত প্রাথমিক পরীক্ষা করার জন্য, আপনি একটি কোণে একটি ভাস্বর বাতির নীচে সুতার প্যাকেজগুলি ধরে রাখতে পারেন। কখনও কখনও, সুতার দীপ্তি বা "হোয়াইট পয়েন্ট" এর পার্থক্য দৃশ্যমান হতে পারে, বিশেষ করে উৎপাদনের লটের মধ্যে। যাইহোক, আমরা শুধুমাত্র এই পদ্ধতির উপর নির্ভর করার বিরুদ্ধে সতর্ক করি, কারণ এটি খুব সংবেদনশীল নয়। নীচের সারণীটি মূল পরিদর্শন পদ্ধতিগুলিকে সংক্ষিপ্ত করে।
| খুঁত | দ্রুত সনাক্তকরণ পদ্ধতি | মূল পর্যবেক্ষণ | প্রস্তাবিত কর্ম |
|---|---|---|---|
| তেলের দাগ | UV আলো পরিদর্শন | উজ্জ্বল দাগ/ধারা | তেল প্রয়োগ সিস্টেম চেক করুন |
| ফাজ | ফিঙ্গার টেস্ট / ফাজ বোর্ড | রুক্ষ গঠন, protruding fibers | গডেট এবং গাইড পরিদর্শন করুন |
| রঙের বৈচিত্র | ল্যাব ডাই টেস্ট (নিটেড হাতা) | ডেল্টা ই > 0.6 | হিটারের তাপমাত্রা এবং উত্তেজনা পরীক্ষা করুন |
আপনার মান নিয়ন্ত্রণ কৌশল একীকরণ
এই তিনটি সাধারণ ত্রুটি পরিচালনা করার জন্য মান নিয়ন্ত্রণের জন্য একটি সামগ্রিক পদ্ধতির প্রয়োজন। শুধুমাত্র চূড়ান্ত সুতা পরিদর্শন করা যথেষ্ট নয়; আপনাকে অবশ্যই প্রতিটি সমস্যা সৃষ্টিকারী প্রক্রিয়া পরামিতিগুলি বুঝতে হবে। টেক্সচারিং মেশিনে স্ট্রাকচার্ড প্রতিরোধমূলক রক্ষণাবেক্ষণ, যার মধ্যে হিটার প্লেট নিয়মিত পরিষ্কার করা এবং জীর্ণ ঘর্ষণ ডিস্ক প্রতিস্থাপন, প্রতিরক্ষার প্রথম লাইন। তেল প্রয়োগের রোলারগুলি ক্যালিব্রেট করা এবং সমস্ত স্পিন্ডেল জুড়ে ধারাবাহিক টান নিশ্চিত করা ফাজ এবং তেলের দাগ কমাতে সাহায্য করবে।
রঙের সামঞ্জস্যের জন্য, টেক্সচারিং মেশিনে একটি স্থিতিশীল তাপীয় প্রোফাইল বজায় রাখা গুরুত্বপূর্ণ। আমরা আমাদের সুবিধাগুলিতে 100টি ড্র-টেক্সচারিং মেশিন পরিচালনা করি এবং আমরা দেখেছি যে নির্ভরযোগ্য উত্পাদনের জন্য দৈনিক তাপমাত্রা লগিং এবং সাপ্তাহিক নমুনা ডাই পরীক্ষার একটি কঠোর প্রোটোকল অপরিহার্য হালকা জাল চকচকে DTY এবং হালকা জাল সেমিগ্লোস DTY সামঞ্জস্যপূর্ণ রঞ্জনবিদ্যা আচরণ সঙ্গে.
ইনকামিং সুতা পরিদর্শনের জন্য একটি ব্যবহারিক চেকলিস্ট
- ভিজ্যুয়াল চেক: প্যাকেজটি খুলুন এবং প্রায় 2 মিটার রিওয়াইন্ড করুন। একটি উজ্জ্বল বাতির নীচে তেলের দাগ বা শারীরিক ক্ষতির জন্য দেখুন।
- স্পর্শ চেক: আপনার আঙ্গুলের মাধ্যমে সুতা চালান. রুক্ষতা বা আঠালোতা অনুভব করুন যা ফাজ বা অসম তেল নির্দেশ করে।
- ডিনার চেক: denier পরিমাপ একটি মোড়ানো রিল ব্যবহার করুন. লক্ষ্য থেকে বড় বৈচিত্র প্রক্রিয়া সমস্যা নির্দেশ করতে পারে.
- দীপ্তি পরীক্ষা: একটি মাস্টার স্ট্যান্ডার্ডের সাথে দ্রুত ভিজ্যুয়াল তুলনা করার জন্য কোণিক আলোর নীচে শঙ্কুটি ধরে রাখুন।
- শেড টেস্ট: আপনার সামর্থ্য থাকলে, প্রতিটি লট থেকে একটি প্রতিনিধি নমুনার উপর একটি ছোট ল্যাব ডাই পরীক্ষা চালান।
কেন প্রক্রিয়া নিয়ন্ত্রণ অভিজ্ঞতা সহ একটি অংশীদার চয়ন?
শেষ পর্যন্ত, আপনার DTY-এর গুণমান ততটাই ভালো যতটা এর পিছনের প্রক্রিয়া নিয়ন্ত্রণ। গভীর উত্পাদন অভিজ্ঞতা সহ একজন সরবরাহকারী ঠিক কীভাবে প্রতিটি পরিবর্তনশীল - পলিমার গুণমান থেকে মেশিনের গতি থেকে টেক্সচারিং তাপমাত্রা পর্যন্ত - চূড়ান্ত সুতাকে প্রভাবিত করে তা বুঝতে পারে। আপনি যখন একটি প্রস্তুতকারকের কাছ থেকে উত্স করেন যেটি মানসম্মত সরঞ্জাম এবং গুণমান ব্যবস্থাপনার রুটিন সহ একটি উল্লেখযোগ্য উত্পাদন বেস পরিচালনা করে, আপনি পূর্বাভাসযোগ্যতা এবং নির্ভরযোগ্যতায় বিনিয়োগ করছেন।
আমরা বলতে গর্বিত যে আমাদের উত্পাদনকারী দল 2007 সাল থেকে এই প্রক্রিয়াগুলিকে পরিমার্জন করছে৷ আমাদের দুটি সুবিধা, ওয়েইন এবং বাওই, 100,000 বর্গ মিটারের একটি সম্মিলিত ওয়ার্কশপ এলাকা কভার করে৷ এই স্কেলটি আমাদের উত্পাদন পরামিতিগুলির উপর কঠোর নিয়ন্ত্রণ বজায় রাখতে এবং ত্রুটিগুলি হ্রাস করার জন্য প্রয়োজনীয় কঠোর পরিদর্শন প্রোটোকলগুলি বাস্তবায়ন করতে দেয়। প্রক্রিয়া ধারাবাহিকতার গুরুত্ব সম্পর্কে আরও জানতে, আপনি আমাদের নিবন্ধটি পড়তে পারেন পলিয়েস্টার মনোফিলামেন্টের গুণমান নির্ধারণের কারণগুলি . আমরা বিশ্বাস করি যে এই জ্ঞান ভাগ করে নেওয়া পুরো টেক্সটাইল সাপ্লাই চেইনকে আরও মসৃণভাবে চালাতে সাহায্য করে।
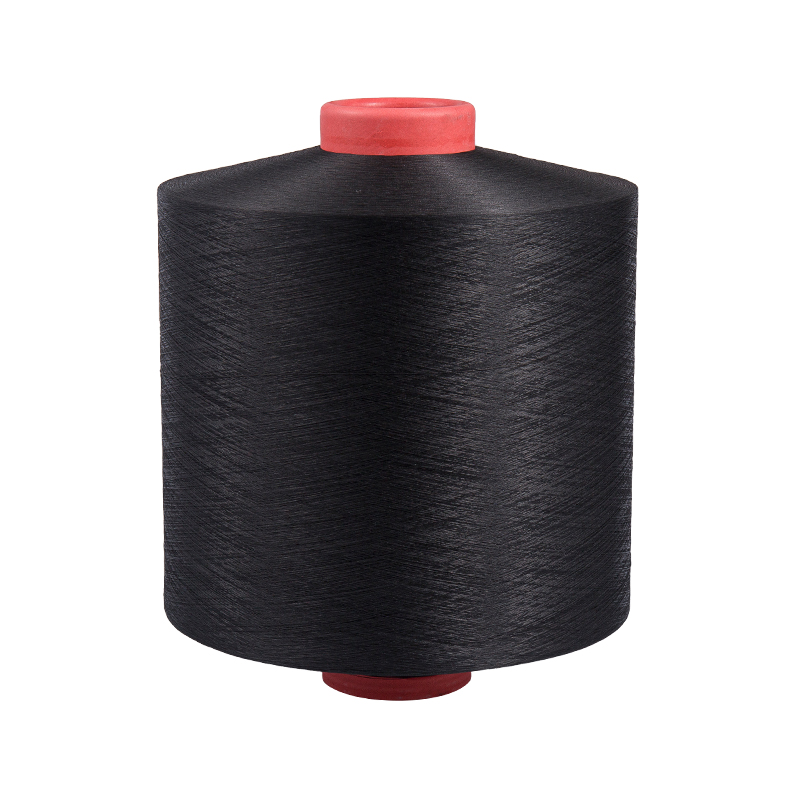
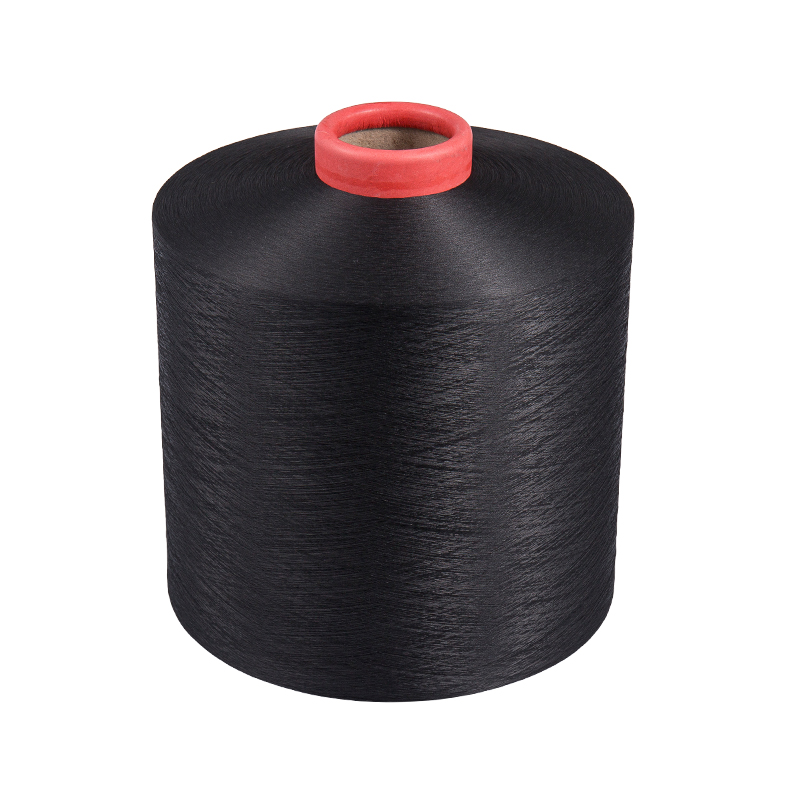 ডোপ-ডাইড কালো সিম এবং হিম পলিয়েস্টার ডিটিওয়াই এই কালো ডোপ-রঞ্জিত মিশ্রিত DTY Zhenyi-এর দীর্ঘ-স্থাপিত প্রক্রিয়া নিয়ন্ত্রণ থেকে উপকার করে, রঙের সামঞ্জস্য নিশ্চিত করে। একাধিক অস্বীকৃতি এবং মিশ্রিত স্তরে উপলব্ধ, এটি বোনা বা বোনা কাপড়ের জন্য উপযুক্ত যা ভাল দৃঢ়তা সহ গভীর কালো প্রয়োজন। পণ্য দেখুন →
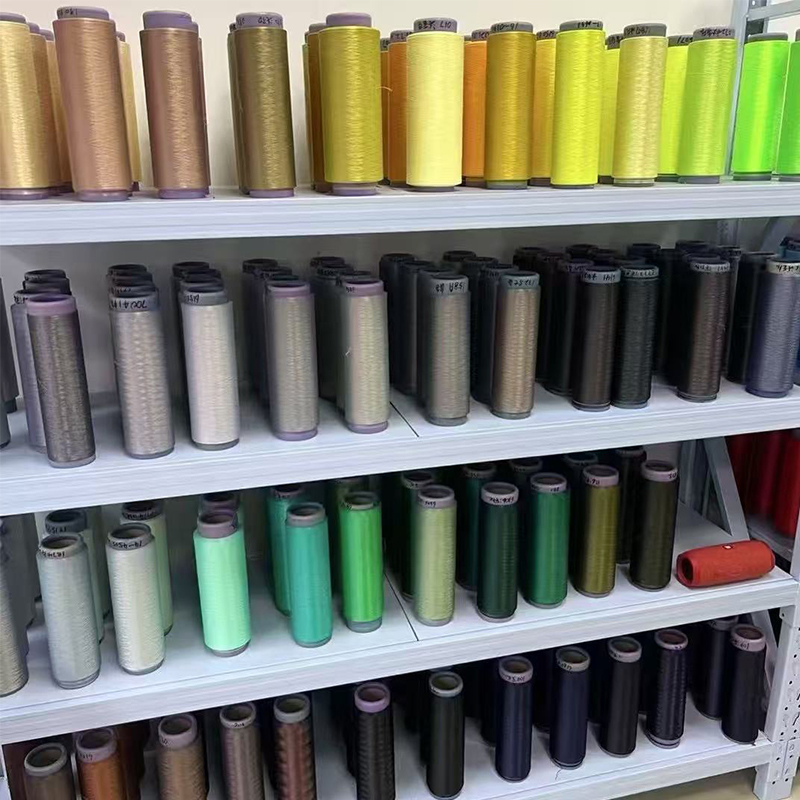 কাস্টম শেডের জন্য ডোপ-ডাইড রঙিন হিম পলিয়েস্টার ডিটিওয়াই নমুনা-ম্যাচিং পরিষেবার সাথে উত্পাদিত, এই উচ্চ-অমিলযুক্ত DTY লাল, হলুদ এবং নীলের মতো শেডগুলিতে আসে। বড় আকারের উত্পাদন দ্বারা সমর্থিত, এটি বিশেষ ফ্যাব্রিক অ্যাপ্লিকেশনের জন্য সামঞ্জস্যপূর্ণ রঙ এবং নির্ভরযোগ্য সরবরাহ সরবরাহ করে। পণ্য দেখুন →
আমাদের সাথে যোগাযোগ করুন
আপনার যদি বাউই রঙের চার্ট দেখতে, একটি উদ্ধৃতি পেতে বা প্রশ্ন থাকতে হয় তবে আমরা আপনাকে নীচের ফর্মটি পূরণ করে আমাদের সাথে যোগাযোগ করার জন্য আমন্ত্রণ জানাই।
সম্পর্কে
পণ্য
আমাদের সাথে যোগাযোগ করুন
-
 শিমেন টাউন, টঙ্গেক্সিয়াং, জিয়াক্সিং, ঝিজিয়াং, চীন।
-
 +86-18357386869
-
 [email protected]
কপিরাইট © টঙ্গেক্সিয়াং বাউই টেক্সটাইল কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত।
